高濃度蒸留のボトルネック | Coppercut Catalytics
スピリッツ製造において、高濃度マッシュが粘度、発酵性、分離、サイクルタイムなどの面でどのように処理能力へ負荷をかけるのかを、現場目線で解説します。
Request pricing スピリッツ製造において、高濃度マッシュが粘度、発酵性、分離、サイクルタイムなどの面でどのように処理能力へ負荷をかけるのかを、現場目線で解説します。
Request pricing高濃度蒸留は、紙面上では分かりやすく見えます。マッシュ中の固形分を増やし、タンクあたりの発酵性エキスを増やし、バッチあたりのアルコール生成ポテンシャルを高めるという考え方です。発酵設備を追加せずに生産量を増やす必要がある飲料用アルコール蒸留所にとって、その魅力は明らかです。
しかし、濃度を高めることは、プロセスの物理的・生物学的挙動を変化させます。マッシュはより粘くなります。熱伝達の許容幅は狭くなります。発酵ストレスは高まります。移送ロスはより目立つようになります。分離工程は安定化が難しくなる場合があります。処理能力の向上が実際の成果になるのは、稼働時間、発酵性、カットの一貫性を工場側で管理できる場合に限られます。
スピリッツ製造向けの蒸留用酵素サプライヤーを評価する生産チームにとって、問うべきことは単に酵素がデンプンを分解できるかどうかではありません。より重要なのは、その酵素プログラムが実際の運転条件、すなわち原料のばらつき、クックプロファイル、マッシュ粘度、発酵の安定性、そして下流工程でのよりクリーンな取り扱いを支えられるかどうかです。
高濃度運転の目的は、既存の容器やユーティリティを用いてアルコール生産量を増やすことです。実務的には、同じ物理的設備の中でより多くのエキスを処理しようとしていることになります。
これにより、次のような効果が期待できます。
これらの利点は、プロセスが滞りなく進むことに依存します。粘度によってマッシュの取り扱いが遅くなったり、発酵が停滞したり、固形分の持ち越しが蒸留を乱したりすれば、サイクルタイムの延長や介入作業の増加によって、そのメリットは失われかねません。
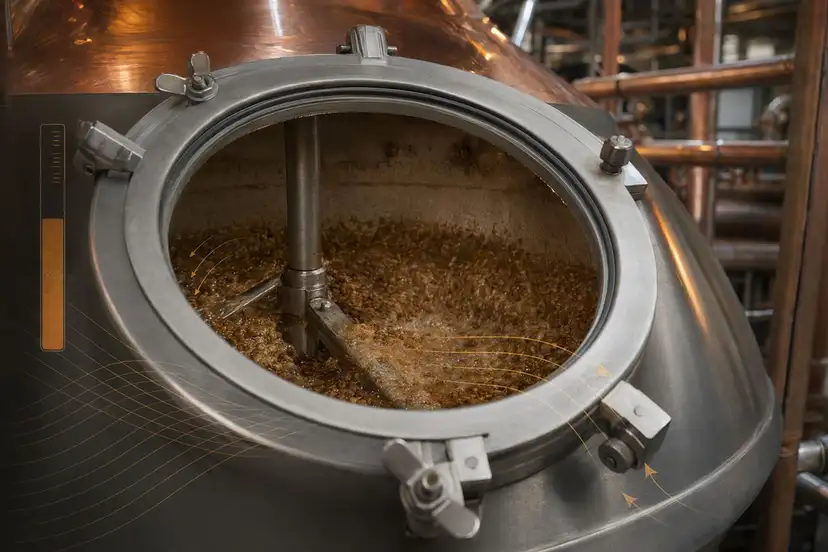
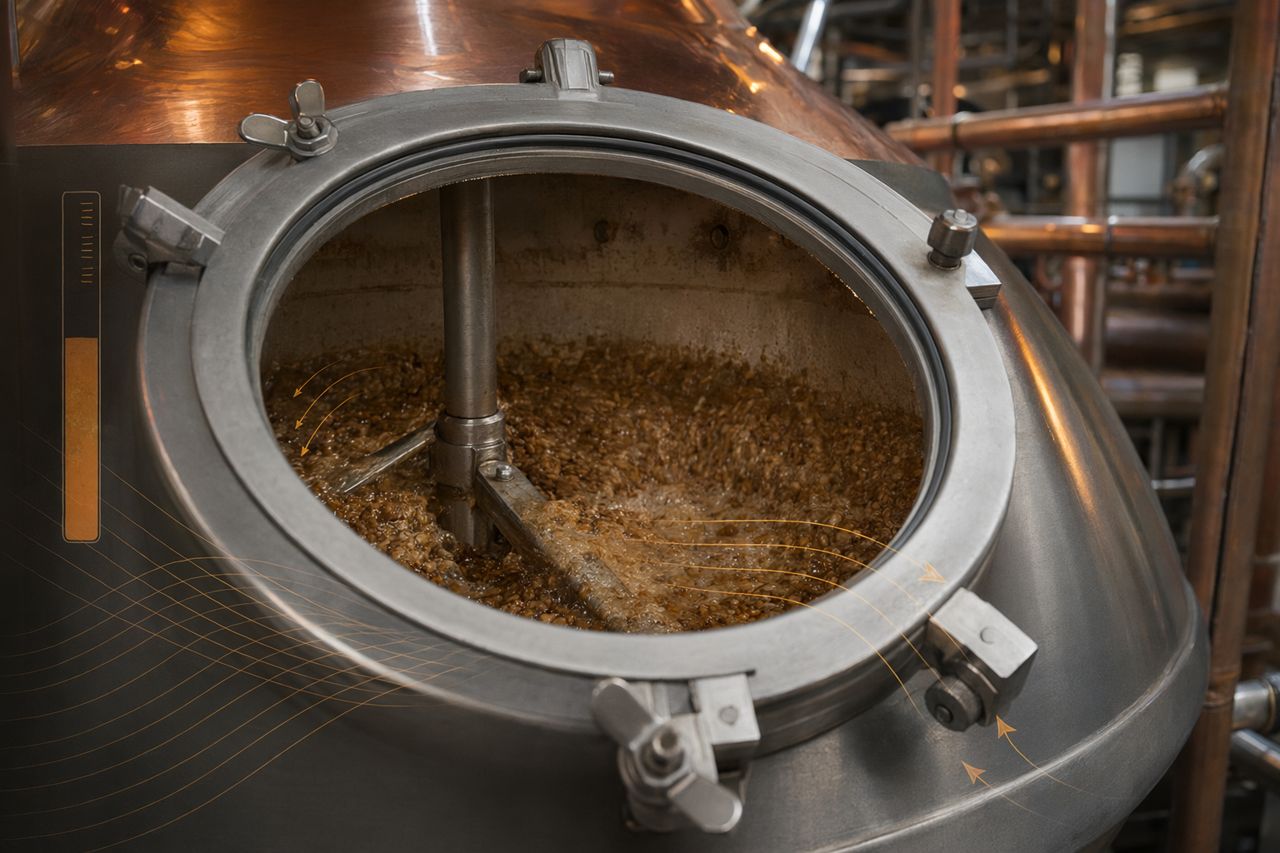
固形分が高くなると、多くの場合、粘度がオペレーターにとって最初に感じられる制約になります。撹拌機にはより大きな負荷がかかります。ポンプ曲線は変化します。マッシュの移送時間は長くなります。温度の均一性を維持することも難しくなります。従来は余裕のあったクッキング工程が、穀物品質、粉砕状態、液化挙動のばらつきによって、限界に近い工程へと変わることがあります。
高粘度は、現場で次のような症状として現れる場合があります。
適切に設計された酵素アプローチは、運用上意味のあるタイミングで粘度を低下させるのに役立ちます。目的は、ラボデータ上の変換率だけではありません。より少ない機械的ペナルティで、クッキング、混合、冷却、移送、発酵が可能なマッシュを実現することです。
系内のデンプン量が増えても、適切なタイミングで利用可能な発酵性糖が増えるとは限りません。高濃度条件では、液化および糖化戦略の不足が顕在化することがあります。デンプンの開裂が不十分であったり、発酵性糖の放出が酵母の要求と合っていなかったりすると、アルコール収率や発酵完了に影響が出る可能性があります。
生産チームは、次の点に注意する必要があります。
酵素プログラムは、原料と熱プロセスに適合している必要があります。トウモロコシ、小麦、ライ麦、大麦、ソルガム、または混合穀物のマッシュでは、液化、糖化、粘度管理の適切なバランスが、高濃度運転を設備能力の向上として機能させるか、日々のトラブルシューティング課題にしてしまうかを左右します。
高濃度発酵は、酵母により大きな負荷をかけます。初期段階では浸透圧ストレスが高く、後期にはアルコールストレスが増加し、栄養や温度のばらつきが発酵完了により大きな影響を与える可能性があります。酵素は適切な発酵管理の代替にはなりませんが、酵母が利用する基質プロファイルには影響を与えることができます。
より一貫した発酵性プロファイルは、安定した発酵速度を支える可能性があります。これは、蒸留所が複数の発酵槽でスケジュール遵守を維持し、後期段階での予期せぬ問題を避けようとする場合に重要です。
主要な運転指標には、次のものがあります。
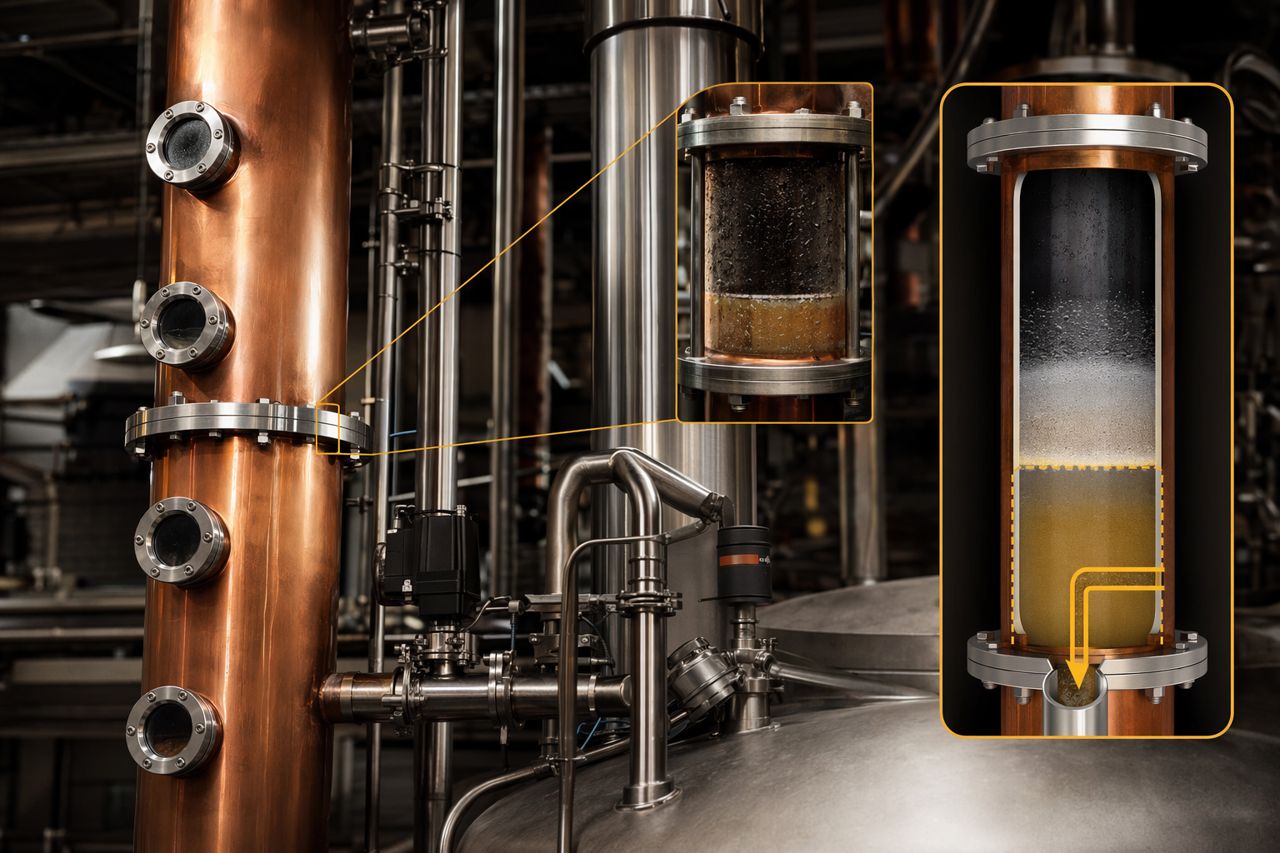
高濃度運転の影響は、発酵槽だけにとどまりません。より粘いマッシュ、不完全な変換、または固形分処理のばらつきは、ビアスチルの挙動、熱伝達、ファウリング傾向、泡立ち、分離安定性に影響する可能性があります。蒸留チームは、不安定な供給挙動、運転特性の変動、またはカット判断のタイミングが予測しにくくなるといった形で、その影響を目にすることがあります。
上流でのよりクリーンな変換と粘度管理は、蒸留器にとって扱いやすい供給液をもたらす助けになります。これは蒸留技術者の技能を不要にするものではありませんが、計装、オペレーター、制御ロジックがより安定したプロセスを扱えるようにします。
高濃度化を検討している蒸留所は、酵素選定を現場の実情に結びつけたサプライヤーの助言を期待すべきです。有用な対話では、単なる製品名ではなく、性能を左右するプロセス条件が含まれている必要があります。
確認すべき項目は次のとおりです。
最も有効な試験は、生産にとって重要な運用上の評価項目、すなわちポンプ移送性、発酵槽での完了度、アルコール収率、サイクルタイム、一貫性、下流での取り扱いやすさを比較するものです。
飲料用アルコール蒸留所では、実際に処理能力を制限している制約を中心に酵素選定を組み立てるべきです。
早期の粘度低下と液化サポートを優先します。目標は、よりスムーズな撹拌、より良好な熱伝達、より速い移送、そしてオペレーターによる回避的対応の削減です。
発酵性糖の放出と基質の一貫性に注力します。目標は、バッチスケジュールを延長せずに発酵完了度を向上させることです。
変換品質、固形分の挙動、マッシュの均一性を上流から見直します。より予測可能なビア供給は、よりクリーンな分離と再現性の高い運転を支えることができます。
穀物品質、粉砕状態、プロセスタイミングの現実的なばらつきに耐えられる酵素プログラムを使用します。工場に必要なのは、最良の日にしか機能しない狭い理想条件ではなく、堅牢性です。
濃度を高めることは、クッキング、酵素変換、発酵、ポンピング、熱交換、蒸留にかかる負荷を変化させます。最良の結果は、酵素プログラムをそのシステムの一部として評価したときに得られます。
Coppercut Catalyticsは、飲料用アルコール蒸留所に対し、収率、発酵性、粘度管理、一貫性、稼働時間、よりクリーンな分離に焦点を当てた酵素ソリューションを提供しています。私たちは、生産チームがまずプロセス上のボトルネックを特定し、そのうえで運転目標に合った酵素アプローチを選定できるよう支援します。
高濃度試験を計画している、または現在のボトルネックに対応している場合は、サイト内の見積もり依頼フォームをご利用いただき、原料、クックプロファイル、目標比重、発酵サイクル、現在の制約を共有してください。Coppercut Catalyticsが、貴社のスピリッツ製造プロセスに適した実践的な酵素提案で回答します。
Tell us your application and volume — we reply with pricing and lead time.