Pourquoi les pertes de conversion du moût passent souvent inaperçues dans les distilleries de céréales
Dans une distillerie de céréales, une perte de conversion se manifeste rarement par une défaillance spectaculaire. Le plus souvent, elle apparaît sous forme d’un moût légèrement trop lourd, d’une fermentation qui se termine de manière irrégulière, d’une colonne à bière qui fonctionne plus difficilement que prévu, ou d’un rapport de rendement suffisamment proche de la normale pour ne pas déclencher d’investigation immédiate.
C’est pourquoi la conversion du moût mérite une attention régulière. La perte peut se répartir entre la mouture, le profil de cuisson, la liquéfaction, la saccharification, la maîtrise de la viscosité et la nutrition réellement accessible aux levures. Au moment où le spiritueux arrive à l’étape de séparation, l’opportunité s’est déjà déplacée en aval sous forme de glucides non fermentés, de production d’alcool irrégulière, de charge accrue en vinasses et d’un timing de coupe moins prévisible.
Coppercut Catalytics accompagne les producteurs d’alcools de bouche qui ont besoin de programmes enzymatiques adaptés aux réalités de production : variabilité des céréales, plannings serrés, équipements existants et nécessité d’obtenir une fermentescibilité répétable sans complexifier inutilement le procédé.
Pour les équipes qui évaluent un fournisseur d’enzymes de distillation pour la production de spiritueux, la conversion du moût est l’un des critères les plus clairs pour distinguer des intrants banalisés d’un véritable accompagnement de procédé.
Le problème n’est pas toujours l’amidon. C’est l’accès.
Lorsqu’on parle de conversion, la première question consiste généralement à savoir si suffisamment d’amidon a été transformé en sucres fermentescibles. C’est important, mais ce n’est qu’une partie du sujet.
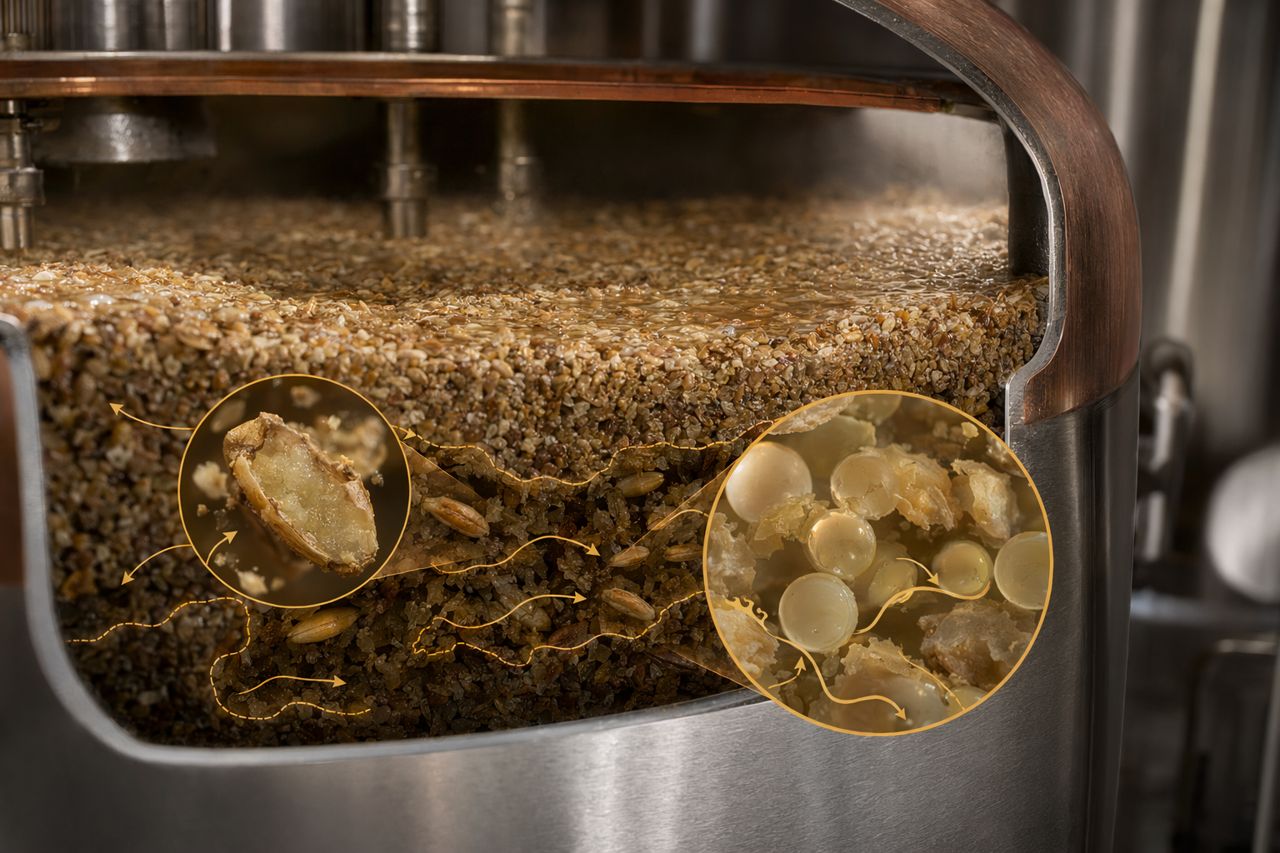
Un moût de céréales est un système physique avant d’être un système biochimique. L’enzyme doit atteindre son substrat. L’eau doit pénétrer la mouture. La chaleur doit être répartie uniformément. Les solides doivent rester en suspension sans créer de zones mortes. La viscosité doit rester dans une plage compatible avec le mélange, le pompage, le transfert thermique et l’accès des levures.
Un moût peut sembler correctement traité tout en conservant des inefficacités cachées :
- Particules partiellement hydratées qui ne libèrent pas l’amidon de manière uniforme
- Amidon gélatinisé piégé dans une matrice céréalière visqueuse
- Dextrines trop longues ou converties trop lentement pour la fenêtre de fermentation
- Matières pariétales augmentant la résistance à l’agitation et au transfert
- Protéines et solides céréaliers influençant la mousse, l’équilibre nutritionnel et la séparation en aval
- Écarts d’un lot à l’autre masqués par des rapports de production moyens
Autrement dit, une perte de conversion peut exister même lorsque la cuisson paraît normale.
Où commencent généralement les pertes de conversion cachées
1. La variabilité des céréales entre plus vite que le procédé ne s’adapte
L’humidité, la dureté du grain, l’année de récolte, les conditions de stockage et la distribution granulométrique influencent toutes le comportement du moût. Un profil de cuisson qui fonctionnait le mois dernier peut ne pas libérer l’amidon avec la même efficacité ce mois-ci.
Si le programme enzymatique est trop étroit, l’usine peut compenser par des paliers plus longs, une chauffe plus agressive, des transferts plus lents ou l’acceptation d’une fermentescibilité plus faible. Ces ajustements coûtent du temps, de l’énergie et de la régularité.
Une stratégie enzymatique plus robuste tient compte de la variabilité des matières premières au lieu de supposer que les céréales se comporteront de la même manière à chaque cycle.
2. La liquéfaction améliore l’écoulement, mais pas toujours la fermentescibilité
La liquéfaction est souvent évaluée selon un critère opérationnel : le moût devient-il pompable et maîtrisable ? C’est un point de contrôle utile, mais il ne confirme pas automatiquement que le profil glucidique est optimisé pour la fermentation.
Si l’amidon n’est que partiellement réduit, le moût peut traverser le système tout en laissant trop de matière indisponible pour les levures. Le problème apparaît alors plus tard en production : atténuation plus lente, extrait résiduel ou rendement alcoolique inférieur aux attentes.
Un programme de liquéfaction pratique doit soutenir à la fois la réduction de la viscosité et le passage vers la saccharification.
3. La viscosité fait discrètement perdre du temps et du contrôle
Une viscosité élevée ne rend pas seulement le moût plus difficile à déplacer. Elle peut réduire le transfert thermique, ralentir le contact enzyme-substrat, limiter l’efficacité du mélange, augmenter la contrainte sur les pompes et créer des conditions irrégulières dans la cuve.
Pour les distilleries qui cherchent à augmenter leur débit, les problèmes de viscosité peuvent se traduire par :
- Des temps de cuisson ou de transfert plus longs
- Une rotation des cuves irrégulière
- Une demande d’agitation accrue
- Des démarrages de fermentation variables
- Un comportement d’alimentation de la colonne moins prévisible
- Un risque plus élevé d’entraînement de solides
Ce ne sont pas seulement des désagréments mécaniques. Ce sont des risques de conversion.
4. La saccharification peut ne pas correspondre à l’objectif de fermentation
Toutes les installations de spiritueux ne recherchent pas le même profil de sucres ni le même calendrier de procédé. Certains producteurs privilégient une fermentescibilité rapide. D’autres ont besoin d’un profil de conversion contrôlé, adapté aux performances des levures, aux objectifs aromatiques, aux limites des équipements et à la durée de fermentation.
Une approche centrée sur la glucoamylase peut augmenter la disponibilité des sucres fermentescibles, mais elle doit être adaptée aux conditions du moût et à l’objectif de production. Le but n’est pas simplement d’ajouter plus d’enzyme. Le but est d’obtenir la bonne courbe de conversion pour la fenêtre de fermentation de l’usine.
5. Les performances des levures sont parfois accusées de limitations amont
Lorsqu’une fermentation sous-performe, les levures sont souvent les premières suspectées. Parfois, c’est justifié. Mais de nombreux problèmes qui semblent liés aux levures commencent en réalité dans le moût.
Les levures ne peuvent pas fermenter efficacement ce qui n’est pas accessible. Si la libération des glucides est incomplète, si la disponibilité nutritionnelle est irrégulière ou si la viscosité limite la dispersion, la fermentation peut paraître lente même avec une gestion saine des levures.
Avant de modifier les pratiques de conduite des levures, il vaut la peine de se demander si le moût présente un substrat constant et fermentescible.
Ce que les responsables de production doivent surveiller
Les pertes de conversion cachées deviennent plus faciles à maîtriser lorsque l’équipe suit des tendances plutôt que des événements isolés. Les indicateurs utiles comprennent :
- Des fermentations qui se terminent plus haut que prévu
- Un rendement alcoolique qui dérive sous la cible sans cause mécanique évidente
- Des moûts qui nécessitent plus de temps pour devenir exploitables
- Des comportements de transfert ou de pompage qui changent selon les lots de céréales
- Une variabilité accrue du timing de distillation ou du comportement des coupes
- Une tendance à la hausse des solides de vinasse ou de l’extrait résiduel
- Un besoin répété d’ajuster les paliers de cuisson pour préserver les performances
- Une atténuation irrégulière d’une cuve à l’autre pour la même recette
Aucun signal isolé ne prouve une perte de conversion. Mais lorsque plusieurs apparaissent ensemble, le moût mérite un examen plus approfondi.
Le choix des enzymes doit correspondre à la contrainte
Un bon programme enzymatique pour distillerie n’est pas un mélange générique ajouté au procédé. Il doit être sélectionné en fonction de la contrainte réelle de l’usine.
Si la contrainte est la viscosité
Le programme peut nécessiter un soutien plus fort à la liquéfaction et à la dégradation des parois cellulaires afin que le moût se comporte de manière plus prévisible pendant la cuisson, le transfert, la fermentation et l’alimentation de la colonne.
Si la contrainte est la fermentescibilité
Le programme doit se concentrer sur une conversion des glucides produisant un profil de sucres accessible aux levures dans la fenêtre de fermentation de l’usine.
Si la contrainte est la variabilité des matières premières
Le programme doit offrir une marge opérationnelle plus large, aidant l’usine à absorber les variations des céréales sans correction manuelle constante.
Si la contrainte est le débit
Le programme doit réduire les goulets d’étranglement liés à la gestion du moût et au timing de conversion, afin de permettre une planification plus régulière des cuves.
Si la contrainte est la stabilité de la séparation
Le programme doit soutenir une opération de colonne à bière plus propre et plus prévisible en réduisant la variabilité amont qui se répercute sur la distillation.
C’est ici que l’accompagnement du fournisseur compte. Un fournisseur technique doit aider à identifier l’étape limitante avant de recommander une orientation produit.
Un cadre enzymatique pratique pour les distilleries de céréales
Coppercut Catalytics analyse généralement la conversion du moût à travers quatre questions pratiques :
1. L’amidon est-il ouvert efficacement ?
Cela inclut la mouture, l’hydratation, la gélatinisation et la liquéfaction. Si l’amidon n’est pas accessible tôt dans le procédé, les ajouts enzymatiques ultérieurs peuvent ne pas récupérer entièrement la perte.
2. La viscosité est-elle maîtrisée assez tôt ?
Le moment auquel la viscosité diminue est important. Un moût qui devient exploitable trop tard peut déjà avoir perdu en efficacité de transfert thermique, en homogénéité de mélange ou en temps de procédé.
3. La saccharification est-elle alignée avec la fermentation ?
La fermentescibilité doit correspondre aux besoins des levures, au temps de séjour en cuve et aux objectifs de production. Une conversion trop lente, incomplète ou mal adaptée à l’absorption par les levures peut réduire la régularité.
4. Le système est-il robuste d’un lot de céréales à l’autre ?
Un programme qui ne fonctionne que dans des conditions de céréales idéales ne suffit pas pour une distillerie de production. La stratégie enzymatique doit contribuer à stabiliser les performances malgré la variabilité normale des matières premières.
Pourquoi les pertes de conversion sont faciles à sous-estimer
De nombreuses distilleries savent très bien maintenir la production en mouvement. Cette force peut aussi masquer de petites pertes de procédé. Les opérateurs s’adaptent. Les cuves reçoivent du temps supplémentaire. Les transferts ralentissent. Les profils de chauffe sont ajustés. Les fermentations sont laissées un peu plus longtemps pour finir. Les équipes de distillation contournent la variabilité de l’alimentation.
Ces ajustements maintiennent l’usine en fonctionnement, mais ils peuvent normaliser l’inefficacité.
Le coût réel est souvent cumulatif :
- Moins d’extrait fermentescible pour une même entrée de céréales
- Davantage de variabilité dans la production d’alcool
- Une planification de production moins prévisible
- Une demande supplémentaire en énergie ou en manutention
- Une charge accrue en solides et vinasses en aval
- Plus d’attention opérateur consacrée à gérer les symptômes
Améliorer la conversion du moût ne concerne pas uniquement le rendement. Il s’agit de rendre le procédé plus facile à exploiter de manière régulière.
Comment Coppercut Catalytics accompagne les équipes de distillerie
Coppercut Catalytics fournit des solutions enzymatiques pour la production d’alcools de bouche, avec un accent sur des résultats mesurables en usine : fermentescibilité, maîtrise de la viscosité, conversion régulière, temps de fonctionnement fiable et comportement aval plus propre.
Notre approche est directe :
- Comprendre la composition céréalière, le profil de cuisson, les limites des équipements, la cible de fermentation et les points de difficulté.
- Identifier si le problème principal concerne l’accès, la viscosité, la saccharification, la variabilité des matières premières ou l’instabilité en aval.
- Recommander une stratégie enzymatique adaptée au procédé existant, sans imposer de changements inutiles.
- Accompagner les équipes de production avec des points d’évaluation pratiques liés au rendement, à l’atténuation, au comportement de transfert et à la régularité de séparation.
Le meilleur programme enzymatique est celui qui aide l’usine à fonctionner plus régulièrement sans demander aux opérateurs de corriger le moût à chaque lot.
Demander un devis pour un programme enzymatique de distillerie
Si les pertes de conversion du moût affectent le rendement, la fermentescibilité, la viscosité ou la régularité des lots, Coppercut Catalytics peut vous aider à évaluer la bonne orientation enzymatique pour votre distillerie de céréales.
Utilisez le formulaire de demande sur le site pour partager votre composition céréalière, votre procédé de cuisson, votre fenêtre de fermentation et vos objectifs de production actuels. Nous vous répondrons avec un devis pratique et un point de départ technique pour votre exploitation.
Demander un devis