De la composition céréalière aux gallons de preuve : les indicateurs que les responsables de distillerie devraient suivre chaque semaine
Dans une distillerie de boissons alcoolisées, la performance hebdomadaire ne se résume pas à une seule valeur de laboratoire ni à une seule bonne campagne. Elle se définit par la relation entre la matière première, la conduite du moût, la fermentescibilité, l’achèvement de la fermentation, le débit de l’alambic et les gallons de preuve collectés conformément aux spécifications.
C’est là qu’un tableau de bord pertinent devient essentiel. Lorsque les responsables de production peuvent relier les décisions liées à la composition céréalière à la viscosité du moût, à la baisse de densité, à l’extrait résiduel, au comportement des coupes et à la production de gallons de preuve, les dérives de procédé deviennent visibles avant de se transformer en pertes d’alcool, cuves lentes, encrassement des transferts thermiques ou séparations irrégulières.
Coppercut Catalytics accompagne les producteurs de spiritueux en tant que fournisseur d’enzymes de distillation pour la production de spiritueux, avec des programmes enzymatiques conçus autour de résultats concrets en usine : conversion plus rapide de l’amidon, meilleure fermentescibilité, viscosité réduite du moût, fermentation plus régulière et circulation plus propre à travers la cuisson, la fermentation et la distillation.
Commencer par la composition céréalière, pas par l’alambic
Les problèmes de rendement en gallons de preuve apparaissent souvent à l’alambic, mais beaucoup commencent dès la réception des céréales, le broyage et la préparation du moût.
Suivez ces intrants chaque semaine :
- Type de céréale et pourcentage par recette
- Tendances d’humidité par lot
- Profil de mouture et état des tamis
- Objectif de matières sèches à la cuisson par rapport au réel
- Changements d’adjuvants ou variations saisonnières
- Pourcentage et régularité du backset
- Tendances de pH et de température du moût par étape
- Point d’ajout des enzymes, qualité du mélange et temps de maintien
Une revue hebdomadaire doit répondre à une question simple : la composition céréalière s’est-elle comportée comme celle pour laquelle vous avez conçu le procédé ?
Le maïs, le seigle, le blé, l’orge et les mélanges de céréales n’apportent pas la même accessibilité à l’amidon, la même charge fibreuse, le même comportement protéique ni le même profil de viscosité. Si la recette évolue alors que la stratégie enzymatique reste fixe, le procédé peut continuer à fonctionner, mais il peut devenir plus lent, plus épais et moins prévisible.
Indicateur 1 : viscosité du moût et aptitude au pompage
La viscosité est l’un des indicateurs d’alerte précoce les plus pratiques dans une distillerie. Une viscosité élevée affecte l’agitation, le transfert thermique, la charge des pompes, la rotation des cuves, la suspension des solides et la séparation en aval.
À suivre chaque semaine :
- Épaisseur du moût aux points de transfert
- Tendances d’ampérage ou de charge des pompes
- Temps de transfert entre cuisson, refroidisseur et fermenteur
- Effort sur les agitateurs ou observations de zones mortes
- Fréquence d’encrassement des échangeurs de chaleur
- Régularité du remplissage des fermenteurs
Un moût techniquement converti mais encore difficile à déplacer peut générer des coûts de production cachés. Il peut ralentir toute l’usine, réduire l’efficacité du refroidissement, provoquer des démarrages de fermentation irréguliers et rendre l’alimentation de l’alambic moins constante.
Le choix des enzymes est important à ce stade. L’alpha-amylase soutient la liquéfaction et la réduction de viscosité pendant la cuisson. Pour les compositions céréalières riches en fibres, des enzymes de soutien telles que la bêta-glucanase, la xylanase, la cellulase ou la protéase peuvent aider à réduire la résistance structurelle et à améliorer le comportement d’écoulement. L’objectif pratique n’est pas d’obtenir une courbe de laboratoire parfaite. Il s’agit d’obtenir un moût qui circule de façon prévisible dans les équipements que vous utilisez réellement.
Indicateur 2 : conversion et extrait fermentescible
La conversion doit être suivie comme un résultat de procédé, et non uniquement comme un contrôle réussite-échec. La revue hebdomadaire doit comparer l’extrait attendu au potentiel fermentescible réel.
Les indicateurs utiles comprennent :
- Densité initiale par moût et par recette
- Délai d’obtention d’un test à l’iode négatif, s’il est utilisé comme contrôle interne
- Tendance de l’amidon résiduel ou des dextrines, lorsque ces paramètres sont suivis
- Tendance du profil des sucres, lorsque disponible
- Variation entre fermenteurs remplis à partir de la même cuisson
- Perte d’extrait liée aux solides ou à un mauvais mélange
Si la densité initiale est irrégulière, le fermenteur reçoit un substrat variable. Cela peut entraîner des cinétiques de fermentation décalées, une teneur en alcool variable et un comportement irrégulier à l’alambic.
La stratégie de glucoamylase est centrale à cette étape. L’objectif est d’augmenter la disponibilité des sucres fermentescibles sans imposer à l’usine des temps de maintien plus longs, des fenêtres de pH difficiles ou une complexité opérationnelle que les opérateurs ne peuvent pas maintenir d’une équipe à l’autre.
Indicateur 3 : vitesse et achèvement de la fermentation
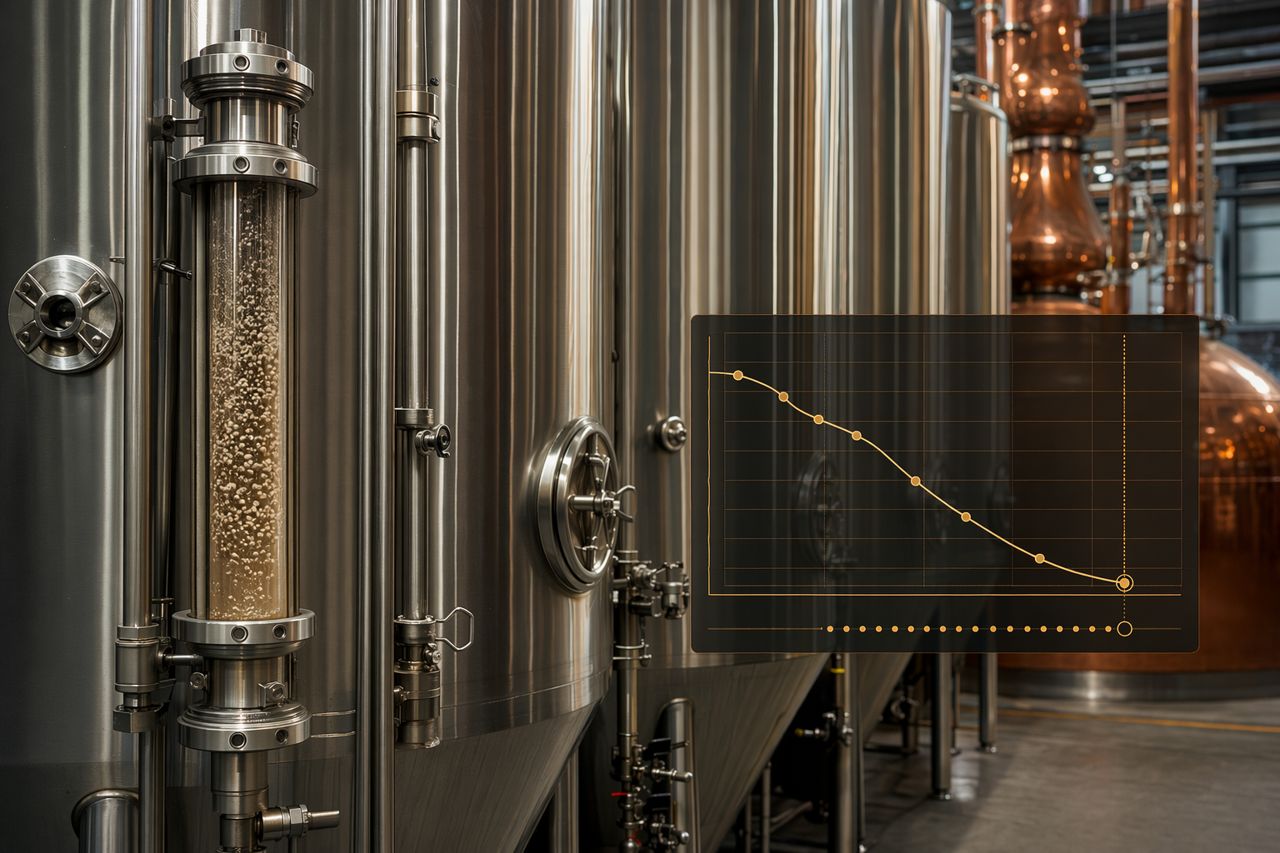
Le tableau de bord hebdomadaire de fermentation doit montrer plus que l’alcool final. Il doit indiquer si les cuves atteignent l’achèvement dans les délais prévus.
À suivre :
- Baisse de densité dans le temps
- Temps jusqu’à fermentation active
- Temps jusqu’à densité terminale
- Profil de température du fermenteur
- Profil de pH
- Indicateurs de performance de la levure
- Extrait résiduel au soutirage
- Fréquence des cuves bloquées ou lentes
- Mousse ou problèmes de viscosité hors profil
Un fermenteur qui finit par terminer peut tout de même coûter de l’argent à l’usine s’il termine en retard. Les cuves lentes réduisent la capacité effective, compliquent la planification et peuvent accroître la variabilité de l’alimentation en distillation.
Les enzymes influencent la fermentation en contrôlant la disponibilité du substrat et la conduite du moût. Une meilleure liquéfaction, une accessibilité accrue à l’amidon et une saccharification plus complète peuvent soutenir un environnement de levure plus stable. Pour les responsables de production, l’indicateur clé est simple : davantage de cuves qui terminent de façon prévisible dans la fenêtre planifiée.
Indicateur 4 : gallons de preuve par intrant céréalier
Les gallons de preuve sont la traduction commerciale de la performance en amont. La revue hebdomadaire du rendement doit relier les gallons de preuve à la composition céréalière et aux données des fermenteurs, plutôt que de les traiter comme un simple résultat autonome de distillation.
À suivre :
- Gallons de preuve par boisseau, tonne ou intrant céréalier défini
- Rendement en alcool par recette
- Rendement en alcool par fermenteur
- Écart entre gallons de preuve attendus et collectés
- Impact des fermentations lentes sur le rendement
- Impact des cuissons à forte viscosité sur le rendement
- Impact des ajustements de coupes sur le rendement
La tendance la plus utile n’est pas la meilleure campagne de la semaine. C’est l’amplitude des écarts. Une amplitude étroite signifie que l’usine est sous contrôle. Une amplitude large indique que la recette, le broyage, la cuisson, l’application enzymatique, la fermentation ou les conditions de séparation évoluent au-delà de ce que le procédé peut absorber.
Indicateur 5 : régularité de l’alimentation de l’alambic et comportement de distillation
La performance de distillation dépend fortement de ce qui entre dans la cuve à bière et dans l’alambic. La variabilité des solides, de la viscosité, de la teneur en alcool et de l’extrait résiduel affecte le transfert thermique, la mousse, le risque d’entraînement et le comportement des coupes.
À suivre chaque semaine :
- Plage d’alcool de la bière entrant dans l’alambic
- Régularité des solides dans l’alimentation de l’alambic
- Observations de viscosité de l’alimentation
- Temps de montée en température
- Tendances de demande en vapeur
- Stabilité du débit de distillation
- Incidents de mousse ou d’entraînement
- Fréquence de nettoyage et observations d’encrassement
Une alimentation de l’alambic plus propre et plus régulière peut favoriser un fonctionnement plus stable. Les programmes enzymatiques qui améliorent la déstructuration du moût et la fermentescibilité peuvent réduire la variabilité en amont avant qu’elle n’atteigne la colonne ou le système à repasse.
Indicateur 6 : stabilité des coupes de têtes, de cœur et de queues
La gestion des coupes est le point de rencontre entre la discipline de production et les spécifications produit. Même dans les systèmes automatisés, le déplacement des coupes peut révéler une dérive du procédé en amont.
À examiner :
- Tendance du volume des têtes
- Tendance de récupération du cœur
- Tendance d’apparition des queues
- Moment des coupes par recette
- Mises en attente sensorielles ou analytiques
- Volume de retraitement
- Fréquence des lots hors spécifications
Si les lignes de coupe se déplacent plus que prévu, regardez en amont. L’achèvement de la fermentation, l’équilibre nutritionnel, la charge microbienne, les sucres résiduels et la régularité de l’alimentation de l’alambic peuvent tous influencer le comportement de séparation.
Les enzymes ne remplacent pas le contrôle de la distillation, mais elles peuvent contribuer à réduire la variation en amont qui complique la gestion des coupes.
Indicateur 7 : fréquence de nettoyage, encrassement et temps de fonctionnement
Les responsables de production devraient traiter le nettoyage et l’encrassement comme des indicateurs proches du rendement. Une usine qui perd des heures à cause de lignes bouchées, d’échangeurs encrassés, de moût épais ou d’une gestion difficile des vinasses perd de la capacité productive.
À suivre :
- Fréquence de nettoyage des échangeurs de chaleur
- Observations d’encrassement de l’alambic ou du rebouilleur
- Interruptions de pompage et de transfert
- Événements de rinçage de lignes
- Notes sur la nettoyabilité des fermenteurs
- Temps d’arrêt liés aux solides
- Heures perdues par semaine pour du nettoyage non planifié
Pour les moûts à forte teneur en solides et les compositions riches en céréales, le soutien enzymatique peut améliorer l’écoulement, réduire les problèmes de manutention liés à la viscosité et contribuer à un temps de fonctionnement plus prévisible. La valeur n’est pas théorique. Elle se voit dans des transferts moins lents, un chauffage et un refroidissement plus réguliers, et moins d’interventions opérateur.
Un tableau de bord hebdomadaire pratique pour la distillerie
Un tableau de bord hebdomadaire utile doit tenir sur une page et être examiné conjointement par la production, la qualité et la maintenance.
Sections recommandées :
Matière première et moût
- Changements de lots de céréales
- État de la mouture
- Matières sèches réelles à la cuisson par rapport à l’objectif
- Profil de pH et de température du moût
- Temps de transfert du moût
- Observations de viscosité ou d’aptitude au pompage
Application enzymatique
- Produit enzymatique et point d’ajout
- Moment d’ajout par étape
- Confirmation du mélange
- Régularité du temps de maintien
- Tout ajout manqué, retardé ou dupliqué
- Commentaires des opérateurs
Fermentation
- Densité initiale
- Courbe de baisse de densité
- Densité terminale
- Temps jusqu’à achèvement
- Profil de température du fermenteur
- Nombre de cuves lentes ou bloquées
Distillation
- Alcool de la bière entrant dans l’alambic
- Stabilité du débit de distillation
- Tendance vapeur ou énergie
- Tendance du moment des coupes
- Récupération du cœur
- Volume de retraitement ou de mise en attente
Production commerciale
- Gallons de preuve par recette
- Gallons de preuve par intrant céréalier
- Écart hebdomadaire par rapport à l’objectif
- Événements de temps perdu
- Événements de nettoyage
- Actions correctives pour la semaine suivante
Comment identifier une opportunité enzymatique à partir des données
Vous pourriez avoir une opportunité d’optimisation enzymatique si les enregistrements hebdomadaires montrent l’un de ces schémas :
- Moût épais après cuisson, même lorsque la conversion semble acceptable
- Transferts lents ou remplissages de fermenteurs irréguliers
- Forte variation de densité initiale entre des cuissons similaires
- Achèvement de fermentation long ou irrégulier
- Matière fermentescible résiduelle au soutirage
- Gallons de preuve plus faibles provenant de lots de céréales ou de recettes spécifiques
- Demande en vapeur plus élevée ou débits de distillation instables
- Points de coupe qui se déplacent sans changement évident côté alambic
- Événements plus fréquents d’encrassement, de rinçage ou de nettoyage en place
Le meilleur programme enzymatique ne se choisit pas uniquement dans un catalogue. Il doit être adapté à la composition céréalière, à la conception de la cuisson, aux conditions de pH et de température, à l’objectif de solides, aux contraintes d’équipement et au calendrier de production.
Ce que Coppercut Catalytics apporte à la discussion
Coppercut Catalytics travaille avec les équipes de distillerie qui ont besoin de solutions enzymatiques liées aux résultats sur le terrain. Nous aidons à évaluer où le procédé perd de la valeur : liquéfaction, contrôle de la viscosité, saccharification, fermentescibilité, conduite des céréales riches en fibres ou régularité du temps de fonctionnement.
Notre approche est conçue pour les responsables de production qui ont besoin de réponses adaptées à leur usine :
- Quelle fonction enzymatique faut-il cibler en premier ?
- Où l’enzyme doit-elle être ajoutée pour obtenir le meilleur impact opérationnel ?
- Le problème concerne-t-il la conversion, la viscosité, la fermentescibilité ou la régularité de la séparation ?
- Quels indicateurs hebdomadaires prouveront que le programme fonctionne ?
- Comment l’usine peut-elle réduire la variation sans ajouter de complexité inutile ?
Conclusion
Le meilleur indicateur hebdomadaire n’est pas le nombre de gallons de preuve à lui seul. C’est la chaîne complète, de la composition céréalière aux gallons de preuve : comportement de la matière première, viscosité du moût, conversion, fermentescibilité, achèvement de la fermentation, régularité de l’alimentation de l’alambic, stabilité des coupes et temps de fonctionnement.
Lorsque ces indicateurs sont suivis ensemble, les décisions enzymatiques deviennent plus claires. L’usine peut voir où la valeur se perd et où un soutien catalytique ciblé peut améliorer la régularité.
Prêt à examiner vos indicateurs de moût, de fermentation et de gallons de preuve ? Utilisez le formulaire de demande de devis sur site pour partager votre composition céréalière, vos objectifs de procédé et vos contraintes actuelles. Coppercut Catalytics vous aidera à identifier une voie enzymatique pratique pour votre distillerie.