Por qué las pérdidas de conversión del macerado pasan desapercibidas en las destilerías de grano
En una destilería de grano, la pérdida de conversión rara vez se anuncia con una falla dramática. Con mayor frecuencia aparece como un macerado ligeramente pesado, una fermentación que termina de forma irregular, una columna de cerveza que exige más de lo previsto o un informe de rendimiento lo suficientemente cercano a lo normal como para no iniciar una investigación inmediata.
Por eso la conversión del macerado merece atención rutinaria. La pérdida puede estar repartida entre la molienda, el perfil de cocción, la licuefacción, la sacarificación, el control de viscosidad y la nutrición accesible para la levadura. Para cuando el destilado llega a la separación, la oportunidad ya se ha desplazado aguas abajo como carbohidrato no fermentado, producción de alcohol inconsistente, mayor carga de vinazas y tiempos de corte menos predecibles.
Coppercut Catalytics trabaja con productores de alcohol para bebidas que necesitan programas enzimáticos diseñados para la realidad de planta: variabilidad del grano, calendarios de producción ajustados, equipos existentes y la necesidad de una fermentabilidad repetible sin complicar en exceso el proceso.
Para los equipos que evalúan un proveedor de enzimas para destilación en la producción de bebidas espirituosas, la conversión del macerado es uno de los puntos más claros para diferenciar insumos genéricos de un soporte práctico de proceso.
El problema no siempre es el almidón. Es el acceso.
Cuando se habla de conversión, la primera pregunta suele ser si se ha convertido suficiente almidón en azúcares fermentables. Eso importa, pero es solo una parte del panorama.
El macerado de grano es un sistema físico antes de ser bioquímico. La enzima debe llegar a su sustrato. El agua debe penetrar la molienda. El calor debe distribuirse de manera uniforme. Los sólidos deben mantenerse en suspensión sin formar zonas muertas. La viscosidad debe permanecer dentro de un rango que permita mezcla, bombeo, transferencia de calor y acceso de la levadura.
Un macerado puede parecer completamente procesado y aun así contener ineficiencias ocultas:
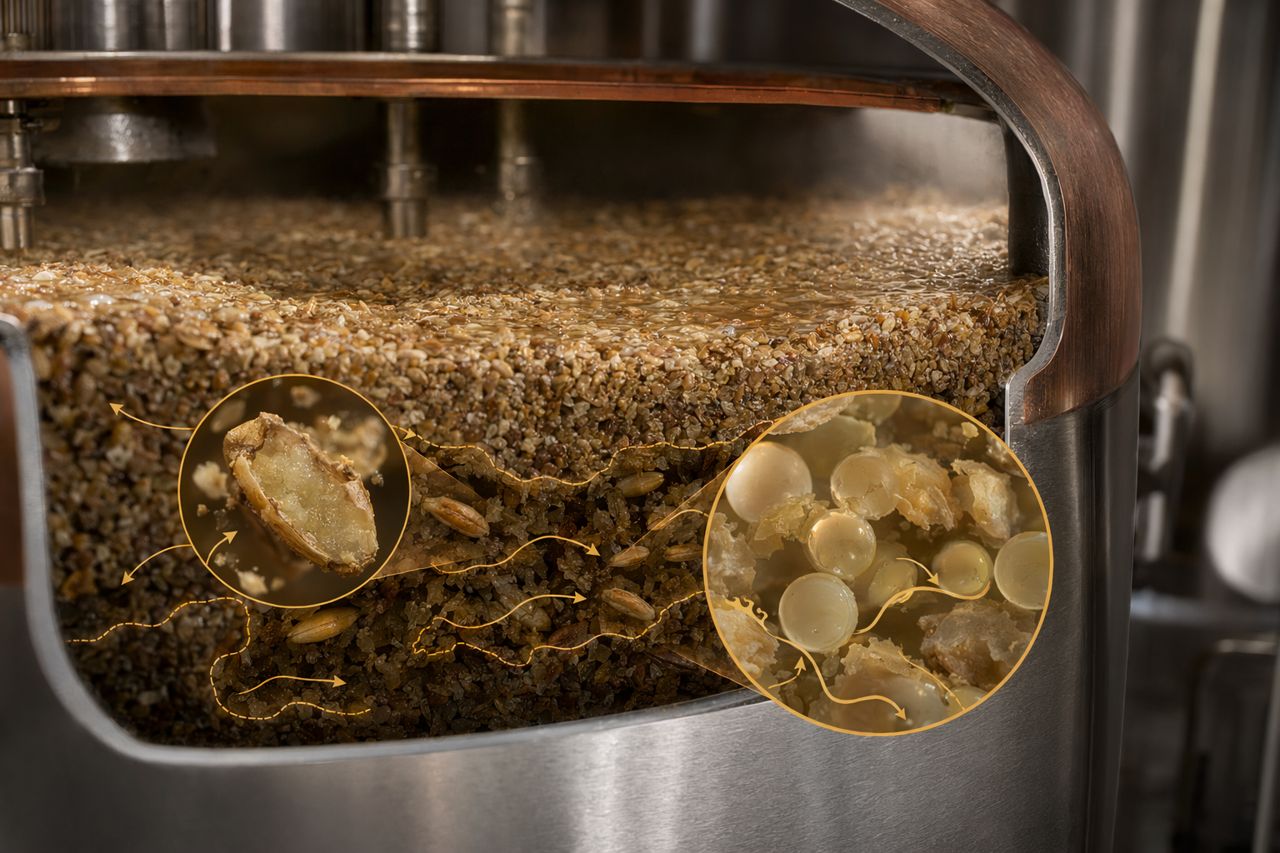
- Partículas parcialmente hidratadas que no liberan almidón de forma uniforme
- Almidón gelatinizado atrapado dentro de una matriz de grano viscosa
- Dextrinas que permanecen demasiado grandes o se convierten demasiado lentamente para la ventana de fermentación
- Materiales de pared celular que aumentan la resistencia en la agitación y la transferencia
- Proteínas y sólidos del grano que afectan la espuma, el equilibrio nutricional y la separación aguas abajo
- Diferencias entre lotes ocultas por informes de producción promedio
En otras palabras, puede existir pérdida de conversión incluso cuando la cocción pareció normal.
Dónde suelen comenzar las pérdidas de conversión ocultas
1. La variación del grano entra más rápido de lo que el proceso se adapta
La humedad, la dureza del grano, el año de cosecha, las condiciones de almacenamiento y la distribución de la molienda afectan el comportamiento del macerado. Un perfil de cocción que funcionó el mes pasado puede no liberar almidón con la misma eficiencia este mes.
Si el programa enzimático es limitado, la planta puede compensar con reposos más largos, calentamiento más agresivo, transferencias más lentas o aceptación de una menor fermentabilidad. Esos ajustes cuestan tiempo, energía y consistencia.
Una estrategia enzimática más robusta contempla la variación de la materia prima en lugar de asumir que el grano se comportará igual en cada corrida.
2. La licuefacción resuelve el flujo, pero no siempre la fermentabilidad
La licuefacción suele evaluarse según si el macerado se vuelve bombeable y manejable. Es un punto de control operativo útil, pero no confirma automáticamente que el perfil de carbohidratos esté optimizado para la fermentación.
Si el almidón solo se reduce parcialmente, el macerado puede avanzar por el sistema dejando demasiado material no disponible para la levadura. Entonces producción observa el problema más adelante como atenuación más lenta, extracto residual o un rendimiento alcohólico inferior al esperado.
Un programa práctico de licuefacción debe respaldar tanto la reducción de viscosidad como la transición hacia la sacarificación.
3. La viscosidad roba tiempo y control de forma silenciosa
La alta viscosidad no solo hace que el macerado sea más difícil de mover. Puede reducir la transferencia de calor, ralentizar el contacto enzimático, limitar la eficiencia de mezcla, aumentar la carga de las bombas y crear condiciones inconsistentes dentro del recipiente.
Para destilerías que buscan mayor rendimiento operativo, los problemas de viscosidad pueden aparecer como:
- Tiempos de cocción o transferencia más largos
- Rotación irregular de tanques
- Mayor demanda de agitación
- Arranques de fermentación variables
- Comportamiento menos predecible de la alimentación a la columna
- Mayor riesgo de arrastre de sólidos
Estos no son solo inconvenientes mecánicos. Son riesgos de conversión.
4. La sacarificación puede no coincidir con el objetivo de fermentación
No todas las plantas de bebidas espirituosas buscan el mismo perfil de azúcares o el mismo tiempo de proceso. Algunos productores priorizan la fermentabilidad rápida. Otros necesitan un perfil de conversión controlado que se ajuste al desempeño de la levadura, los objetivos de sabor, los límites del equipo y la duración de la fermentación.
Un enfoque centrado en glucoamilasa puede aumentar la disponibilidad de azúcares fermentables, pero debe ajustarse a las condiciones del macerado y al objetivo de producción. La meta no es simplemente usar más enzima. La meta es lograr la curva de conversión correcta para la ventana de fermentación de la planta.
5. Se culpa a la levadura por limitaciones aguas arriba
Cuando la fermentación rinde por debajo de lo esperado, la levadura suele ser la primera sospechosa. A veces es correcto. Pero muchos problemas aparentes de levadura comienzan en el macerado.
La levadura no puede fermentar eficientemente lo que no está disponible. Si la liberación de carbohidratos es incompleta, la disponibilidad nutricional es irregular o la viscosidad limita la dispersión, la fermentación puede parecer lenta incluso con una gestión saludable de la levadura.
Antes de cambiar las prácticas de levadura, conviene preguntarse si el macerado está presentando un sustrato consistente y fermentable.
Qué deben observar los responsables de producción
Las pérdidas de conversión ocultas se vuelven más fáciles de gestionar cuando el equipo rastrea patrones en lugar de eventos aislados. Los indicadores útiles incluyen:
- Fermentaciones que terminan con valores más altos de lo esperado
- Rendimiento alcohólico que se desvía por debajo del objetivo sin una causa mecánica evidente
- Macerados que requieren tiempo adicional para volverse manejables
- Cambios en el comportamiento de transferencia o bombeo entre lotes de grano
- Mayor variabilidad en los tiempos de destilación o en el comportamiento de los cortes
- Tendencia al alza en sólidos de vinaza o extracto residual
- Necesidad repetida de ajustar los reposos de cocción para preservar el desempeño
- Atenuación inconsistente entre tanques con la misma receta
Ninguna señal por sí sola prueba una pérdida de conversión. Pero cuando varias aparecen juntas, el macerado merece una revisión más detallada.
La selección de enzimas debe coincidir con la restricción
Un buen programa enzimático para destilería no es una mezcla genérica incorporada al proceso. Debe seleccionarse en función de la restricción real de la planta.
Si la restricción es la viscosidad
El programa puede necesitar un soporte más sólido para la licuefacción y la degradación de paredes celulares, de modo que el macerado se mueva de forma más predecible durante la cocción, transferencia, fermentación y alimentación a la columna.
Si la restricción es la fermentabilidad
El programa debe enfocarse en una conversión de carbohidratos que produzca un perfil de azúcares accesible para la levadura dentro de la ventana de fermentación de la planta.
Si la restricción es la variabilidad de la materia prima
El programa debe ofrecer un margen operativo más amplio, ayudando a la planta a absorber la variación del grano sin corrección manual constante.
Si la restricción es el rendimiento operativo
El programa debe reducir cuellos de botella en el manejo del macerado y en los tiempos de conversión, permitiendo una programación de tanques más consistente.
Si la restricción es la estabilidad de separación
El programa debe respaldar una operación más limpia y predecible de la columna de cerveza al reducir la variabilidad aguas arriba que llega a la destilación.
Aquí es donde el soporte del proveedor importa. Un proveedor técnico debe ayudar a identificar el paso limitante antes de recomendar una dirección de producto.
Un marco enzimático práctico para destilerías de grano
Coppercut Catalytics suele analizar la conversión del macerado mediante cuatro preguntas prácticas:
1. ¿Se está abriendo el almidón de manera eficiente?
Esto incluye molienda, hidratación, gelatinización y licuefacción. Si el almidón no está accesible desde el inicio, las adiciones enzimáticas posteriores pueden no recuperar completamente la pérdida.
2. ¿La viscosidad está bajo control lo suficientemente pronto?
El momento de la reducción de viscosidad importa. Un macerado que se vuelve manejable demasiado tarde puede haber perdido ya eficiencia de transferencia de calor, uniformidad de mezcla o tiempo de proceso.
3. ¿La sacarificación está alineada con la fermentación?
La fermentabilidad debe coincidir con las necesidades de la levadura, el tiempo de residencia en tanque y los objetivos de producción. Una conversión demasiado lenta, incompleta o desalineada con la captación de la levadura puede reducir la consistencia.
4. ¿El sistema es robusto entre distintos lotes de grano?
Un programa que funciona solo bajo condiciones ideales de grano no es suficiente para una destilería de producción. La estrategia enzimática debe ayudar a estabilizar el desempeño frente a la variación normal de la materia prima.
Por qué es fácil subestimar la pérdida de conversión
Muchas destilerías son buenas manteniendo la producción en marcha. Esa fortaleza también puede ocultar pequeñas pérdidas de proceso. Los operadores se adaptan. Los tanques reciben tiempo adicional. Las transferencias se ralentizan. Los perfiles de calor se ajustan. Se permite que las fermentaciones terminen un poco más tarde. Los equipos de destilación trabajan alrededor de la variabilidad de la alimentación.
Esos ajustes mantienen la planta funcionando, pero pueden normalizar la ineficiencia.
El costo real suele ser acumulativo:
- Menor extracto fermentable a partir del mismo aporte de grano
- Mayor variabilidad en la producción de alcohol
- Programación de producción menos predecible
- Demanda adicional de energía o manejo
- Mayor carga de sólidos aguas abajo y vinazas
- Más atención del operador dedicada a gestionar síntomas
Mejorar la conversión del macerado no se trata solo de rendimiento. Se trata de hacer que el proceso sea más fácil de operar con consistencia.
Cómo Coppercut Catalytics apoya a los equipos de destilería
Coppercut Catalytics suministra soluciones enzimáticas para la producción de alcohol para bebidas con foco en resultados medibles en planta: fermentabilidad, control de viscosidad, conversión consistente, tiempo de operación confiable y comportamiento aguas abajo más limpio.
Nuestro enfoque es directo:
- Comprender la composición de granos, el perfil de cocción, los límites del equipo, el objetivo de fermentación y los puntos críticos.
- Identificar si el problema principal es el acceso, la viscosidad, la sacarificación, la variación de la materia prima o la inestabilidad aguas abajo.
- Recomendar una estrategia enzimática que se ajuste al proceso existente en lugar de imponer cambios innecesarios.
- Apoyar a los equipos de producción con puntos de evaluación prácticos vinculados al rendimiento, la atenuación, el comportamiento de transferencia y la consistencia de separación.
El mejor programa enzimático es el que ayuda a la planta a operar con mayor estabilidad sin pedir a los operadores que persigan el macerado en cada lote.
Solicite una cotización para un programa enzimático de destilería
Si las pérdidas de conversión del macerado están afectando el rendimiento, la fermentabilidad, la viscosidad o la consistencia entre lotes, Coppercut Catalytics puede ayudar a evaluar la dirección enzimática adecuada para su destilería de grano.
Use el formulario de solicitud del sitio para compartir su composición de granos, proceso de cocción, ventana de fermentación y objetivos actuales de producción. Responderemos con una cotización práctica y un punto de partida técnico para su operación.
Solicitar una cotización